

Jeśli kiedykolwiek pracowałeś w branży farmaceutycznej, kosmetycznej lub w innej branży wymagającej precyzyjnego dozowania cieczy i uszczelniania, wiesz, jak ważny jest odpowiednio skalibrowany korek wlewu. Spędziłem ponad dekadę wspierając klientów jako dostawca zakręcarek do napełniaczy i jedno z najczęstszych pytań, jakie słyszę, brzmi: „Dlaczego nawet dobrze utrzymana maszyna zaczyna po kilku miesiącach płynnej pracy z nierównymi napełnieniami lub wadliwymi uszczelkami?” W dziewięciu przypadkach na dziesięć odpowiedź jest prosta: wypadł z kalibracji. Kalibracja zakręcarki wlewu to nie tylko etap rozwiązywania problemów – to podstawa stałej jakości produktu, zgodności z przepisami i unikania kosztownych odpadów z przepełnionych pojemników lub niedostatecznie dozowanych partii. W tym poście przeprowadzę Cię krok po kroku przez naukowo uzasadniony proces kalibracji zakrętki wlewu w celu dokładnego napełniania, podzielę się wnioskami wyciągniętymi z setek instalacji u klientów i wskażę zasoby, które mogą pomóc zoptymalizować konfigurację.
Zanim zagłębimy się w proces kalibracji, wyjaśnijmy sobie, czym właściwie jest kalibracja zakręcarki wlewu. To nie jest tylko dostosowanie liczby na ekranie kontrolnym – to proces zestrojenia trzech podstawowych systemów, które współpracują ze sobą, aby zapewnić dokładne napełnienia i niezawodne uszczelnienia: system napełniania (który dozuje dokładną objętość produktu), system indeksowania (który przesuwa pojemniki do pozycji do napełniania i zamykania) oraz system zamykania (który przykłada odpowiednią ilość momentu obrotowego, aby zabezpieczyć nakrętki bez ich uszkadzania lub powodowania wycieków). Jeśli choć jeden z nich jest wyłączony, pojawią się problemy, takie jak przepełnione strzykawki, które trudno zapakować, zbyt mała dawka płynu, co może spowodować niezgodność z przepisami, lub wyskakujące nakrętki podczas transportu. Na przykład niedawno współpracowałem ze start-upem biotechnologicznym, który odnotował 7% współczynnik odrzuceń w przypadku ampułko-strzykawek z powodu nieprawidłowej kalibracji korka wlewowego – dozowali o 0,2 ml więcej produktu niż określono w specyfikacji, co spowodowało, że ich partie były niezgodne z wytycznymi FDA. Rozwiązali problem, stosując ustrukturyzowany proces kalibracji, po czym odsetek odrzuceń spadł do mniej niż 0,5%.
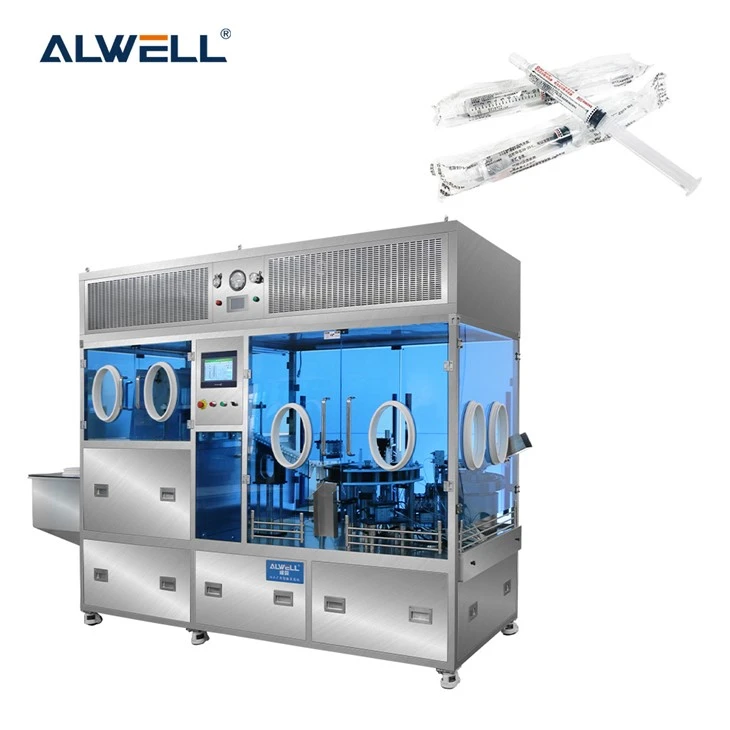
Jedną z pierwszych rzeczy, które zawsze doradzam nowym klientom, jest wybranie odpowiedniego narzędzia dla ich konkretnego produktu, ponieważ kalibracja rozpoczyna się na długo przed dostosowaniem jakichkolwiek ustawień. Jeśli na przykład nalewasz lepkie płyny, takie jak żele lub gęste syropy, standardowa dysza przeznaczona do rzadkich produktów na bazie wody nie będzie dozować równomiernie objętości, nawet jeśli maszyna jest idealnie skalibrowana. Dlatego nasz zespół zaleca sprawdzenie naszej farmaceutycznej maszyny do napełniania strzykawek, która została zaprojektowana z regulowanym natężeniem przepływu dysz i precyzyjnymi pompami tłokowymi, dzięki którym początkowa kalibracja od samego początku jest znacznie dokładniejsza. Został zaprojektowany specjalnie z myślą o wąskich tolerancjach wymaganych dla strzykawek, fiolek i wkładów, więc nie trzeba kompensować źle dopasowanego oprzyrządowania w połowie kalibracji.
Mając do dyspozycji odpowiednie narzędzia, można przystąpić do kontroli przedkalibracyjnych, które zapobiegną błędom, których można uniknąć. Pomijanie tych kroków to jeden z największych błędów, jakie widzę u klientów, zwłaszcza gdy spieszą się z uruchomieniem partii. Kontrole przedkalibracyjne należy przeprowadzać za każdym razem, gdy zmieniasz produkt na nowy produkt, zmieniasz rozmiar pojemnika lub po każdej konserwacji obejmującej regulację części pompy, dysz lub głowic zamykających. Pierwsza kontrola polega na sprawdzeniu ustawienia maszyny: wykonaj pusty cykl (bez produktu) i upewnij się, że dysza napełniająca jest wyśrodkowana nad otworem pojemnika, system indeksujący przesuwa pojemniki w odległości 1 mm od pozycji docelowej, a głowica zakręcająca jest idealnie wyrównana z zakrętką na pojemniku. Nieprawidłowe ustawienie spowoduje wycieki podczas napełniania lub zakrętki nakładane pod kątem, nawet jeśli wszystkie inne ustawienia są idealne.
Następnie sprawdź temperaturę i lepkość produktu. Jest to często pomijana zmienna, która ma ogromny wpływ na dokładność wypełnienia. Większość produktów płynnych – farmaceutyki, płyny do pielęgnacji jamy ustnej czy serum kosmetyczne – zmienia lepkość wraz z temperaturą: płyn, który jest rzadki i szybko płynie w temperaturze 25°C, zgęstnieje i będzie płynął wolniej w temperaturze 18°C. Jeśli kalibrujesz maszynę, gdy produkt ma temperaturę 25°C, ale partię uruchamiasz w temperaturze 18°C, pompa będzie tłoczyć większą objętość, aby skompensować wolniejszy przepływ, co prowadzi do przepełnień. Dla klientów zajmujących się wrażliwymi produktami o kontrolowanej temperaturze, takimi jak preparaty biologiczne, jest to jeszcze ważniejsze. Zawsze zalecam stosowanie wbudowanych czujników temperatury w celu utrzymania stałej temperatury produktu podczas kalibracji i produkcji lub przynajmniej rejestrowanie temperatury produktu podczas kalibracji, aby móc dostosować ustawienia, jeśli temperatura w Twoim zakładzie waha się. W przypadku linii obejmujących wiele produktów, które obsługują różne rodzaje płynów, nasza maszyna do napełniania i etykietowania została zaprojektowana z wykorzystaniem systemów modułowych, które pozwalają szybko dostosować ustawienia lepkości bez pełnej ponownej kalibracji, oszczędzając czas między seriami.
Teraz jesteśmy gotowi na podstawowe etapy kalibracji, zaczynając od systemu napełniania. Najpopularniejszym typem napełniacza jest napełniacz tłokowy, który wykorzystuje tłok poruszający się w cylindrze do zasysania i dozowania cieczy – tego typu używa nasza maszyna do napełniania płynami farmaceutycznymi, ponieważ jest bardzo precyzyjna w przypadku produkcji na dużą skalę. Aby skalibrować objętość napełniacza tłokowego, wykonaj następujące kroki: Najpierw przygotuj 10 czystych, pustych pojemników odpowiadających rozmiarowi, którego będziesz używać do produkcji (upewnij się, że są wolne od pozostałości, ponieważ nawet niewielka ilość resztek produktu może mieć wpływ na odczyty masy). Umieść je na przenośniku maszyny lub uchwycie mocującym, a następnie zaprogramuj docelową objętość napełniania w interfejsie sterowania maszyny. Następnie wykonaj próbne napełnienie pierwszych 10 pojemników, a następnie zważ każdy z osobna, używając skalibrowanej wagi (uwaga: skala również musi zostać skalibrowana - zawsze używaj wagi identyfikowalnej do zastosowań farmaceutycznych, ponieważ jest to wymóg prawny). Zapisz wagę każdego pojemnika, a następnie oblicz średnią wagę, odchylenie standardowe i zakres pomiędzy najlżejszym i najcięższym pojemnikiem.
Posłużmy się prawdziwym przykładem klienta z ostatniego kwartału: napełniał on strzykawki o pojemności 10 ml z docelową objętością 10,0 ml. Początkowy test dał im średnią masę w zakresie od 9,7 ml do 10,3 ml, z odchyleniem standardowym wynoszącym 0,2 ml. Stanowi to problem – większość organów regulacyjnych wymaga odchylenia standardowego mniejszego niż 0,1 ml w zastosowaniach precyzyjnych. Aby to wyregulować, przeprowadziłem ich przez proces regulacji odległości cofania tłoka, która kontroluje ilość cieczy zasysanej do cylindra. Zwiększyli wycofanie o 0,5 mm, przeprowadzili kolejny test na 10 pojemnikach i tym razem średnia mieściła się w zakresie od 9,95 ml do 10,05 ml, z odchyleniem standardowym wynoszącym 0,04 ml, czyli mieściła się w granicach specyfikacji. W przypadku napełniaczy perystaltycznych, które są często stosowane do delikatnych produktów, które nie mogą mieć kontaktu z częściami metalowymi, proces kalibracji jest nieco inny: zamiast odległości tłoka reguluje się prędkość obrotową silnika i rozmiar rury, ale podstawowa metoda testowego napełniania, ważenia i regulacji w celu uzyskania docelowej objętości pozostaje taka sama.
Po skalibrowaniu systemu napełniania następnym krokiem jest kalibracja systemu zamykania. Częstym błędem jest skupianie się wyłącznie na ustawieniu momentu obrotowego, ale dokładność zamykania zależy od trzech czynników: momentu obrotowego, wyrównania nasadki i obecności nasadki. Zbyt mały moment obrotowy powoduje odskoczenie zakrętek podczas transportu lub przechowywania; zbyt duży moment obrotowy, spowoduje to usunięcie gwintów nakrętki lub uszkodzenie pojemnika, co doprowadzi do wycieków lub marnowania produktu. Aby skalibrować moment obrotowy, użyj testera momentu obrotowego zgodnego z normami krajowymi – ponownie ma to kluczowe znaczenie dla zgodności z przepisami w branży farmaceutycznej. Zacznij od próbki nasadki i pojemnika, przeprowadź aplikację nasadki testowej, a następnie przetestuj moment obrotowy na nakrętce za pomocą testera. Wyreguluj silnik lub sprzęgło głowicy zamykającej, aż odczyt momentu obrotowego będzie odpowiadał docelowemu (większość zastosowań mieści się w zakresie od 10 do 50 Ncm, ale różni się to w zależności od rozmiaru i typu nakrętki). Na przykład w przypadku małych nakrętek ampułko-strzykawek często wymagany jest moment obrotowy 15 Ncm, podczas gdy większe nakrętki fiolek mogą wymagać momentu obrotowego 30 Ncm. Zawsze zalecam przetestowanie 20–30 nakrętek, a nie tylko jednej, aby uwzględnić niewielkie różnice w produkcji nasadek. Upewnij się także, że głowica zamykająca zakłada nakrętkę pod właściwym kątem — nawet jeśli moment obrotowy jest ustawiony prawidłowo, nakrętka założona pod kątem będzie miała niespójne odczyty momentu obrotowego i może przeciekać. Przed przyłożeniem momentu obrotowego wyreguluj wysokość i położenie główki, aż nakrętka będzie przylegać równo do pojemnika.
Po skalibrowaniu napełniania i zamykania następuje jeszcze jeden krytyczny krok: zintegrowane testy kalibracyjne, podczas których przeprowadzany jest pełny cykl produkcyjny (napełnianie, zamykanie i wszelkie dalsze procesy, takie jak etykietowanie), aby upewnić się, że wszystkie systemy współpracują. W tym miejscu wielu klientów idzie na skróty, ale jest to jedyny sposób na wykrycie problemów wynikających z interakcji systemowych. Na przykład zakrętka napełniająca może być idealnie skalibrowana do napełnienia 10 ml, ale jeśli system indeksujący przesunie pojemnik na miejsce zbyt szybko, ciecz może wylać się podczas napełniania, co doprowadzi do niedopełnienia pojemników. Lub głowica zamykająca może prawidłowo przykładać moment obrotowy, gdy pojemnik jest nieruchomy, ale jeśli pojemnik porusza się nieznacznie na przenośniku, przykłada nierówny moment obrotowy. Aby przeprowadzić zintegrowane testy, wykonaj 50 kolejnych pełnych cykli, sprawdź objętość napełnienia, moment obrotowy korka i integralność korka (sprawdź, czy nie ma wycieków przez ściskanie lub stosując próbę ciśnieniową) i upewnij się, że nie występują zacięcia ani niewspółosiowość. Jeśli korzystasz z naszej maszyny do napełniania i etykietowania, wiele z tych interakcji jest wstępnie testowanych podczas naszych fabrycznych testów akceptacyjnych (FAT), co zmniejsza ilość kalibracji na miejscu, którą musisz wykonać po instalacji.
Porozmawiajmy teraz o konserwacji i bieżącej kalibracji, ponieważ kalibracja nie jest zadaniem jednorazowym. Nawet po doskonałej kalibracji korka wlewu będzie on z czasem dryfował z powodu takich czynników, jak zużycie uszczelek tłoka, zmiany napięcia sieciowego lub różnice w partiach pojemników. Zalecam regularny harmonogram kalibracji, aby uniknąć nieoczekiwanych problemów: w przypadku produkcji wielkoseryjnej (ponad 8 godzin dziennie) kalibruj korek wlewu na początku każdej zmiany lub co 4 godziny w przypadku dłuższej produkcji. W przypadku mniejszych serii (1-2 godziny dziennie) należy wykonać kalibrację na początku każdej serii oraz po każdej zmianie produktu, rozmiaru pojemnika lub konserwacji. Należy także prowadzić szczegółowe zapisy dotyczące kalibracji – to nie tylko dobra praktyka, to wymóg regulacyjny obowiązujący w większości branż, w tym farmaceutycznej. Twoje zapisy powinny zawierać daty kalibracji, wyniki testów, dokonane regulacje i technika, który przeprowadził kalibrację. Mam klientów poddawanych audytom przez FDA lub inne organy regulacyjne, a posiadanie jasnych i dokładnych zapisów kalibracji często decyduje o różnicy między sprawnym audytem a kosztowną karą.
Na przestrzeni lat widziałem także powszechne błędne przekonania na temat kalibracji korka wlewu, które prowadziły do problemów, których można było uniknąć. Jednym z mitów jest to, że możesz pominąć kalibrację, jeśli używasz nowej maszyny – żadna maszyna nie jest idealna, a nawet modele najwyższej jakości będą wymagały drobnych poprawek, aby pasowały do konkretnych specyfikacji produktu i pojemnika. Kolejnym mitem jest to, że kalibrację należy przeprowadzić tylko w przypadku problemów – kalibracja proaktywna jest znacznie tańsza i mniej uciążliwa niż rozwiązywanie problemów z partią odrzuconego produktu. Kilka lat temu miałem klienta, który czekał z kalibracją, aż wskaźnik odrzuceń wyniesie 15%, co kosztowało go 20 000 dolarów w postaci zmarnowanego produktu i przestojów w produkcji. Gdyby przeprowadzali comiesięczną proaktywną kalibrację, czas pracy technika kosztowałby mniej niż 500 dolarów i uniknąłby tych strat.
W przypadku zespołów, które nie mają dedykowanych techników kalibrujących, dostępne są zasoby i narzędzia ułatwiające proces. Wielu dostawców zakręcarek do napełniania, w tym nasz zespół, oferuje szkolenia i wsparcie w zakresie kalibracji na miejscu, dzięki czemu możesz samodzielnie zdobywać umiejętności kalibracji. Zapewniamy również szczegółowe instrukcje obsługi ze szczegółowymi instrukcjami kalibracji dostosowanymi do naszych konkretnych maszyn, takich jak nasza farmaceutyczna maszyna do napełniania strzykawek, która ma uproszczony kreator kalibracji dla początkujących użytkowników. W przypadku produkcji na dużą skalę inwestycja w zautomatyzowane systemy kalibracji może również zmienić zasady gry – systemy te wykorzystują czujniki i oprogramowanie do regulacji korka wlewu w czasie rzeczywistym, redukując błąd ludzki i skracając czas kalibracji nawet o 70%.
Jeśli przygotowujesz się do kalibracji zakręcarki wlewu lub szukasz maszyny zaprojektowanej z myślą o łatwej i dokładnej kalibracji, nasz zespół jest tutaj, aby Ci pomóc. Rozumiemy, że przestoje i niespójny produkt mogą zaszkodzić Twoim wynikom finansowym i reputacji, dlatego blisko współpracujemy z klientami, aby zapewnić im odpowiedni sprzęt i wspierać ich potrzeby w zakresie kalibracji. Aby omówić swoje specyficzne wymagania produkcyjne, cele w zakresie dokładności napełniania lub wyzwania związane z kalibracją, skontaktuj się z naszym zespołem w celu konsultacji. Możemy przeprowadzić Cię przez nasze linie produktów, w tym naszą farmaceutyczną maszynę do napełniania strzykawek, maszynę do napełniania i etykietowania strzykawek oraz maszynę do napełniania płynami farmaceutycznymi, aby pomóc Ci znaleźć odpowiednie rozwiązanie dla Twojej operacji.

Referencje
- Amerykańska Agencja ds. Żywności i Leków. (2023).Aktualna dobra praktyka produkcyjna (CGMP) dla gotowych produktów farmaceutycznych. 21 CFR część 211.
- Europejska Agencja Leków. (2022).Wytyczne dotyczące Dobrej Praktyki Wytwarzania (GMP) Załącznik 1: Produkcja sterylnych produktów leczniczych.
- Międzynarodowe Towarzystwo Inżynierii Farmaceutycznej (ISPE). (2021).Przewodnik podstawowy: tom 5 – Logistyka i dystrybucja farmaceutyczna.
- Raport Techniczny PDA nr 49. (2019).Kalibracja sprzętu i przyrządów stosowanych w przemyśle farmaceutycznym.